Etanol de segunda generación: pretratamiento, hidrólisis y economía
Conversión bioquímica
Equipo docente de biomasa360 · Responsable: Dirección de oferta, calidad y Academia · Revisada el (revisión científica de cálculos y citas)
Al terminar podrás
- Calcular el etanol teórico de una biomasa a partir de su glucano y su xilano (aplicar).
- Analizar por qué el pretratamiento domina la economía del etanol 2G (analizar).
- Evaluar críticamente la brecha entre el diseño de referencia y las plantas comerciales (evaluar).
Conviene saber antes
- Lección «Fermentación alcohólica y compostaje».
- Curso 2: composición lignocelulósica.
La biomasa lignocelulósica (bagazo, paja, rastrojo, raquis) tiene celulosa y hemicelulosa, pero envueltas en lignina. Antes de fermentar hay que pretratar (abrir la estructura) e hidrolizar (romper los polisacáridos en azúcares con enzimas). Mosier et al. (2005) revisaron los pretratamientos con más futuro: ácido diluido, explosión con vapor, agua caliente líquida, amoníaco (AFEX) y cal.
El diseño de referencia de NREL (Humbird et al., 2011) procesa 2.205 t cortas secas/día (≈2.000 t métricas) de rastrojo de maíz con ácido diluido e hidrólisis enzimática, alcanza el 76 % del rendimiento teórico (79 gal/t seca) y estima un precio mínimo de venta del etanol de USD 2,15/gal (dólares de 2007).
| Símbolo | Significado | Unidad |
|---|---|---|
| fracciones másicas de glucano y xilano (bs) | kg kg⁻¹ | |
| factor de hidratación del glucano, 180,16/162,14 = 1,111 | adimensional | |
| factor de hidratación del xilano, 150,13/132,12 = 1,136 | adimensional | |
| rendimientos estequiométricos: 0,511 y 0,511 | g etanol g⁻¹ azúcar |
Etanol teórico de un bagazo
Un bagazo tiene 40 % de glucano y 22 % de xilano en base seca (composición supuesta para el ejemplo). ¿Cuánto etanol teórico da por tonelada seca?
| Dato | Valor | Unidad | Fuente |
|---|---|---|---|
| 0,4 | kg kg⁻¹ | supuesto | |
| 0,22 | kg kg⁻¹ | supuesto |
Aporte del glucano:
Aporte del xilano:
Total por tonelada seca y en litros (0,789 kg/L):
Resultado
Interpretación: Un tercio del etanol teórico viene de la xilosa, que la levadura convencional no fermenta: sin una cepa capaz de usar pentosas se pierde ese tercio.
El rendimiento del diseño de NREL, en litros
Convierte el rendimiento de diseño de Humbird et al. (2011) a L/t seca y calcula el máximo teórico implícito.
| Dato | Valor | Unidad | Fuente |
|---|---|---|---|
| 79 | gal t⁻¹ seca (t corta) | Humbird et al. (2011) | |
| 0,76 | del teórico | Humbird et al. (2011) | |
| 3,785 | L | galón estadounidense | |
| 0,9072 | t métrica | conversión |
Por tonelada métrica seca:
Máximo teórico implícito:
Resultado
Interpretación: El 24 % que se pierde se reparte entre azúcares no liberados, degradación en el pretratamiento y fermentación incompleta: cada etapa cobra su parte.
Incluso el diseño de referencia, optimizado en papel, deja una cuarta parte del azúcar sin convertir.
Ver los datos en una tabla
| Caso | Litros |
|---|---|
| Teórico implícito, rastrojo de maíz (NREL) | 434 |
| Diseño NREL: 76 % del teórico | 330 |
Fuente: Derivado de Humbird et al. (2011), NREL/TP-5100-47764 (79 gal/t corta seca al 76 % del teórico).
Raízen Bonfim: la planta 2G más grande del mundo (2024)
En 2024, Raízen inauguró en el complejo Bonfim (Guariba, São Paulo) una planta de etanol de segunda generación de 82 millones de litros por año a partir de bagazo y paja de caña (la fuente es una nota de Bloomberg Línea con información de la empresa, no un informe técnico). El caso muestra la ventaja del bagazo: ya está recolectado, molido y en la puerta del ingenio, que además aporta vapor y electricidad. Esa integración resuelve la logística, que en otras biomasas es la barrera principal (ver el curso 6).
Fuentes: Bloomberg Línea. (2024, 31 de mayo). Raízen opens the world's largest second-generation ethanol plant [Nota con información de la empresa]. Bloomberg Línea.
¿Por qué el etanol 2G tardó más de una década en pasar del diseño de referencia a plantas comerciales?
H1 el cuello de botella fue tecnológico (enzimas caras y pretratamiento).
Evidencia a favor
- El diseño de NREL supone un 76 % del rendimiento teórico; cada punto perdido en el pretratamiento o la hidrólisis encarece el litro (Humbird et al., 2011).
- Mosier et al. (2005) muestran que cada pretratamiento implica un compromiso entre liberar azúcares y formar inhibidores.
Evidencia en contra
- La tecnología existía antes de las plantas comerciales: el diseño de referencia es de 2011 y el proceso era técnicamente viable.
Fuentes: Humbird, D., Davis, R., Tao, L., Kinchin, C., Hsu, D., Aden, A., Schoen, P., Lukas, J., Olthof, B., Worley, M., Sexton, D., & Dudgeon, D. (2011). Process design and economics for biochemical conversion of lignocellulosic biomass to ethanol: Dilute-acid pretreatment and enzymatic hydrolysis of corn stover (NREL/TP-5100-47764). National Renewable Energy Laboratory.; Mosier, N., Wyman, C., Dale, B., Elander, R., Lee, Y. Y., Holtzapple, M., & Ladisch, M. (2005). Features of promising technologies for pretreatment of lignocellulosic biomass. Bioresource Technology, 96(6), 673–686.
H2 el cuello de botella fue logístico e industrial, y se resolvió integrando la planta a un ingenio.
Evidencia a favor
- La planta más grande del mundo (Raízen, 82 ML/año) está dentro de un complejo de caña que ya acopia el bagazo y aporta energía (Bloomberg Línea, 2024).
- El diseño de NREL necesita 2.205 t cortas secas/día (≈2.000 t métricas) de una biomasa dispersa en el campo (Humbird et al., 2011).
Evidencia en contra
- La integración no elimina el costo de las enzimas ni la necesidad de fermentar pentosas.
- Sesgo de supervivencia: plantas que también usaban residuos concentrados fracasaron. GranBio Bioflex (São Miguel dos Campos, Alagoas), con bagazo y paja de caña, sufrió problemas tecnológicos («la tecnología importada de Italia no funcionó como se prometió») y en 2025 se rediseñó por completo como biorrefinería de otros productos (Marques, 2018; Souza Ramos, 2025).
- POET-DSM pausó en noviembre de 2019 la producción comercial de Project LIBERTY (Emmetsburg, Iowa), con rastrojo de maíz, y volvió a I+D para mejorar la confiabilidad mecánica; la empresa lo atribuyó a la aplicación del RFS por la EPA (Bioenergy International, 2019).
Fuentes: Bloomberg Línea. (2024, 31 de mayo). Raízen opens the world's largest second-generation ethanol plant [Nota con información de la empresa]. Bloomberg Línea.; Humbird, D., Davis, R., Tao, L., Kinchin, C., Hsu, D., Aden, A., Schoen, P., Lukas, J., Olthof, B., Worley, M., Sexton, D., & Dudgeon, D. (2011). Process design and economics for biochemical conversion of lignocellulosic biomass to ethanol: Dilute-acid pretreatment and enzymatic hydrolysis of corn stover (NREL/TP-5100-47764). National Renewable Energy Laboratory.; Marques, F. (2018, junio). Obstacles in the way. Revista Pesquisa FAPESP, (268).; Souza Ramos, C. (2025, 28 de enero). After setbacks, GranBio redesigns project in Alagoas. Valor International.; Bioenergy International. (2019, 21 de noviembre). POET-DSM to pause ethanol production and revert to R&D at Project LIBERTY. Bioenergy International.
Certeza baja
Conclusión: Ambos factores pesan, y ninguno basta solo. La integración con una agroindustria que ya concentra el residuo parece necesaria, pero no suficiente: GranBio y POET-DSM también tenían el residuo concentrado y fallaron por la madurez del pretratamiento y la confiabilidad mecánica, y por la política de precios (el valor del RIN celulósico del RFS). La certeza es baja porque la evidencia son pocas plantas, con información en gran parte de las propias empresas. Para el Ecuador, la lección es doble: buscar la integración con un ingenio y exigir antes una tecnología probada a escala y un ingreso que no dependa de un incentivo revocable.
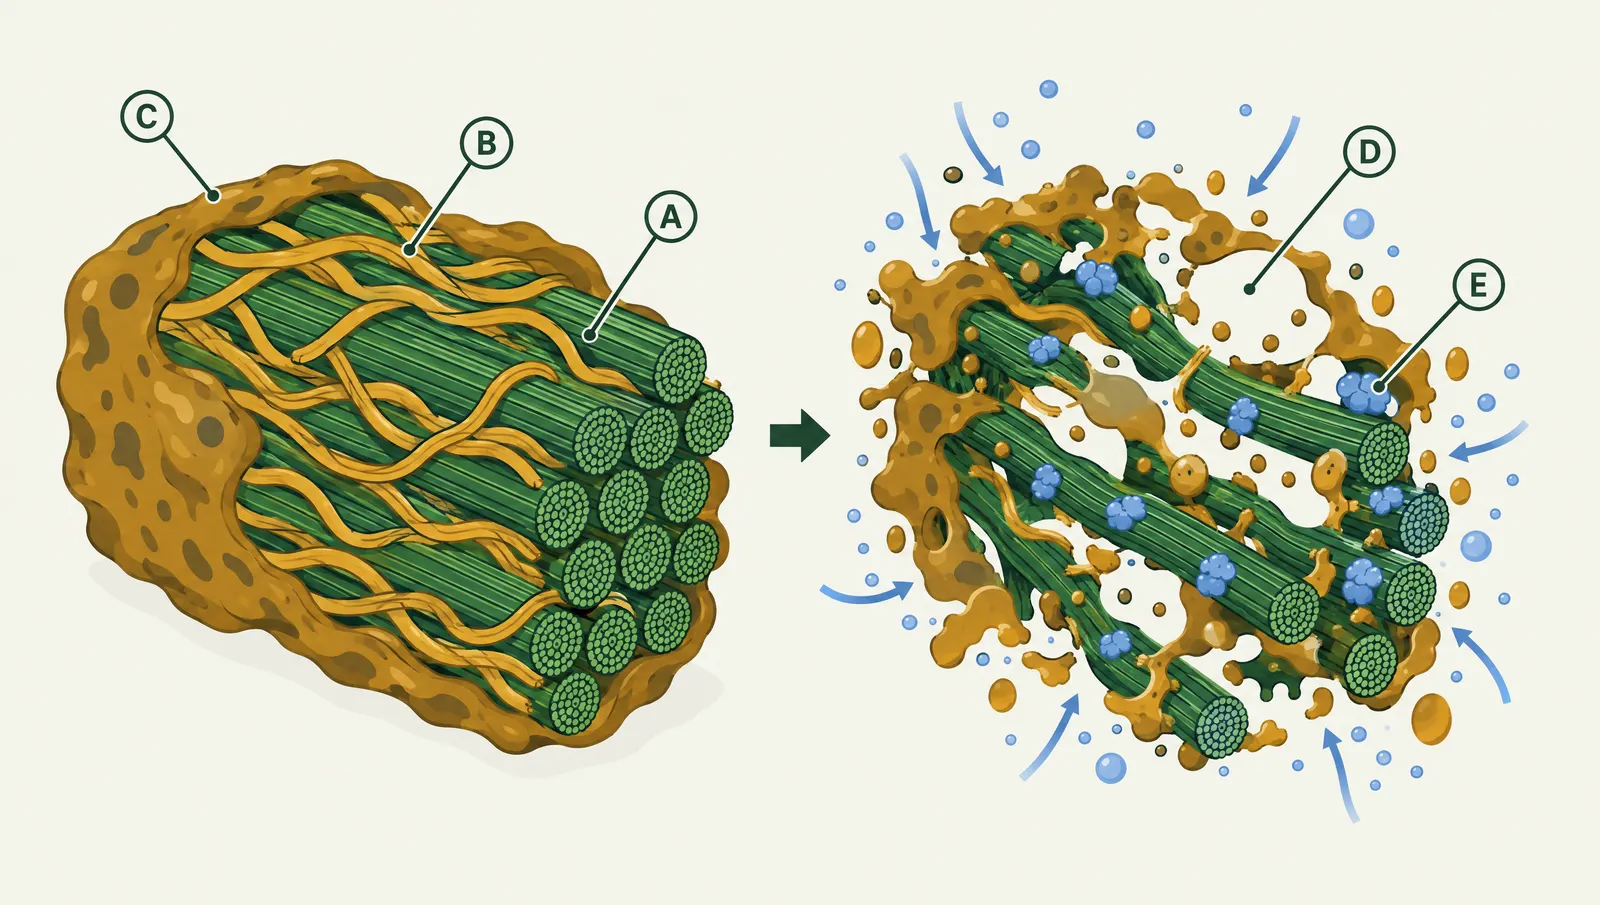
Qué muestra la imagen: Microfibrillas de celulosa (haces paralelos); hemicelulosa entrelazada; lignina como matriz envolvente; poros abiertos tras el pretratamiento; enzimas celulasas (formas globulares) adheridas a la celulosa expuesta.
Imagen ilustrativa generada con IA; no está a escala. Las cifras están en el texto, las ecuaciones y las tablas.
Lo que no es evidente. El etanol 2G no compite principalmente con el 1G por tecnología, sino por logística: en el diseño de NREL la planta necesita más de 2.000 t secas cada día, un volumen que solo una agroindustria concentrada puede entregar sin que el flete se coma el margen. Por eso las plantas comerciales están dentro de ingenios.
Ejercicios
Cálculo●●○
Una paja tiene 35 % de glucano y 20 % de xilano (bs). Calcula el etanol teórico en L/t seca y el que se obtiene si solo se fermenta la glucosa al 90 %.
Ver la solución
Teórico: (0,35 × 1,111 × 0,511 + 0,20 × 1,136 × 0,511) × 1.000 ÷ 0,789 = 399 L/t. Solo glucosa al 90 %: 0,35 × 1,111 × 0,511 × 0,9 × 1.000 ÷ 0,789 = 227 L/t.
Criterio●●○
¿Por qué un pretratamiento muy severo puede bajar el rendimiento total aunque libere más azúcar?
Ver la solución
Porque degrada parte de los azúcares a furfural e hidroximetilfurfural, que además inhiben a la levadura. Mosier et al. (2005) muestran que todo pretratamiento es un compromiso entre accesibilidad y formación de inhibidores.
Caso●●●
Un inversionista propone una planta 2G con raquis de palma recolectado de 40 extractoras. ¿Qué pregunta harías primero?
Ver la solución
Cuál es el costo puesto en planta por tonelada seca, incluido el flete del raquis húmedo (57,2 % de humedad en la referencia de Malasia, Phyllis2 #2932), y cuántos días al año se garantiza el abastecimiento. La lección de NREL y Raízen es que la escala exige volumen concentrado y continuo.
Autoevaluación
¿Qué rendimiento del teórico supone el diseño de referencia de NREL (2011)?
- 50 %
- 76 %
- 95 %
- 100 %
Ver la respuesta
Respuesta: B. 76 %, equivalente a 79 gal por tonelada corta seca de rastrojo de maíz.
¿Por qué hay que fermentar la xilosa en un proceso 2G?
- Porque da sabor
- Porque representa una fracción grande del etanol teórico
- Porque es obligatoria por norma
- No hace falta
Ver la respuesta
Respuesta: B. En el ejemplo del bagazo, un tercio del etanol teórico viene de la xilosa.
¿Qué tienen en común las plantas 2G comerciales más grandes?
- Usan residuos dispersos
- Están integradas a una agroindustria que ya concentra la biomasa
- Usan solo enzimas importadas
- Son pequeñas
Ver la respuesta
Respuesta: B. La integración resuelve el acopio y aporta energía; ver el caso de Raízen.
Referencias
- Humbird, D., Davis, R., Tao, L., Kinchin, C., Hsu, D., Aden, A., Schoen, P., Lukas, J., Olthof, B., Worley, M., Sexton, D., & Dudgeon, D. (2011). Process design and economics for biochemical conversion of lignocellulosic biomass to ethanol: Dilute-acid pretreatment and enzymatic hydrolysis of corn stover (NREL/TP-5100-47764). National Renewable Energy Laboratory. https://doi.org/10.2172/1013269
- Mosier, N., Wyman, C., Dale, B., Elander, R., Lee, Y. Y., Holtzapple, M., & Ladisch, M. (2005). Features of promising technologies for pretreatment of lignocellulosic biomass. Bioresource Technology, 96(6), 673–686. https://doi.org/10.1016/j.biortech.2004.06.025
- Bloomberg Línea. (2024, 31 de mayo). Raízen opens the world's largest second-generation ethanol plant [Nota con información de la empresa]. Bloomberg Línea. https://www.bloomberglinea.com/2024/05/31/raizen-opens-the-worlds-largest-second-generation-ethanol-plant/
- Marques, F. (2018, junio). Obstacles in the way. Revista Pesquisa FAPESP, (268). https://revistapesquisa.fapesp.br/en/obstacles-in-the-way/
- Souza Ramos, C. (2025, 28 de enero). After setbacks, GranBio redesigns project in Alagoas. Valor International. https://valorinternational.globo.com/agribusiness/news/2025/01/28/after-setbacks-granbio-redesigns-project-in-alagoas.ghtml
- Bioenergy International. (2019, 21 de noviembre). POET-DSM to pause ethanol production and revert to R&D at Project LIBERTY. Bioenergy International. https://bioenergyinternational.com/poet-dsm-pause-ethanol-production-and-revert-to-rd-at-project-liberty/
- International Energy Agency. (2020). Outlook for biogas and biomethane: Prospects for organic growth. IEA. https://www.iea.org/reports/outlook-for-biogas-and-biomethane-prospects-for-organic-growth
Para profundizar
- Humbird, D., Davis, R., Tao, L., Kinchin, C., Hsu, D., Aden, A., Schoen, P., Lukas, J., Olthof, B., Worley, M., Sexton, D., & Dudgeon, D. (2011). Process design and economics for biochemical conversion of lignocellulosic biomass to ethanol: Dilute-acid pretreatment and enzymatic hydrolysis of corn stover (NREL/TP-5100-47764). National Renewable Energy Laboratory. — El diseño de referencia más citado; cada sección detalla supuestos de rendimiento y costo que hoy se usan como línea base.
- Mosier, N., Wyman, C., Dale, B., Elander, R., Lee, Y. Y., Holtzapple, M., & Ladisch, M. (2005). Features of promising technologies for pretreatment of lignocellulosic biomass. Bioresource Technology, 96(6), 673–686. — Comparación clásica de pretratamientos: efecto en la estructura, inhibidores y rendimiento.
- Moraes, B. S., Zaiat, M., & Bonomi, A. (2015). Anaerobic digestion of vinasse from sugarcane ethanol production in Brazil: Challenges and perspectives. Renewable and Sustainable Energy Reviews, 44, 888–903. — La vinaza, el gran efluente del etanol de caña, como sustrato de digestión: retos y perspectivas en Brasil.
Cómo citar esta lección
APA 7, para tu tesis o tu informe:
Equipo docente de biomasa360. (2026). Etanol de segunda generación: pretratamiento, hidrólisis y economía (Versión 2026-10) [Lección del curso «Conversión bioquímica»]. Academia 360, biomasa360. Recuperado el 26 de octubre de 2026, de https://biomasa360.com/academia/conversion-bioquimica/etanol-de-segunda-generacion/
El progreso se guarda solo en este navegador; no se envía a ningún servidor.